Chimie universitaire — 3e année · Bachelor Year 3
31Chimie verte et procédés industriels
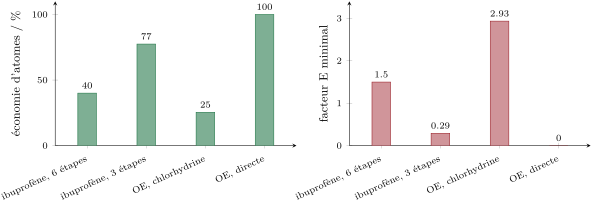
L’ibuprofène était autrefois fabriqué en six étapes qui rejetaient plus de masse qu’elles n’en conservaient : sels d’aluminium, chlorure de sodium, éthanol, ammoniac et acide acétique quittaient l’usine pour chaque kilogramme de médicament. Depuis 1992, une voie catalytique en trois étapes transforme en produit la plupart des atomes qu’elle utilise, et son seul sous-produit, l’acide acétique, est récupéré et vendu. Ce chapitre chiffre de telles comparaisons : économie d’atomes, facteurs E et intensité massique du procédé ; il examine ensuite les solvants, l’énergie et l’analyse du cycle de vie, la façon dont certains des plus grands procédés chimiques ont été rendus plus propres, et ce que changent les matières premières renouvelables et les enzymes.
Rappel
Le volume scolaire a introduit l’économie d’atomes et la chimie verte ; le volume de première année, les rendements ; le volume de deuxième année, les réacteurs, le taux de conversion, la sélectivité, le temps de séjour, la conversion par passage, le recyclage et la purge, l’élévation adiabatique de température, les électrolyseurs et les piles à combustible. Le Chapitre 16 et le Chapitre 21 ont traité la catalyse, le Chapitre 30 les mesures d’une voie de synthèse.
31.1 Mesurer le caractère vert
Définition 31.1 (Chimie verte)
La chimie verte est la conception de produits et de procédés chimiques qui réduisent ou éliminent l’utilisation et la production de substances dangereuses, résumée en douze principes : prévenir les déchets, maximiser l’économie d’atomes, utiliser et produire des substances moins dangereuses, concevoir des produits plus sûrs, utiliser des solvants plus sûrs, économiser l’énergie, utiliser des matières premières renouvelables, éviter les dérivés inutiles, préférer les catalyseurs aux réactifs stœchiométriques, concevoir pour la dégradation, surveiller en temps réel, et choisir une chimie intrinsèquement plus sûre.
Définition 31.2 (Économie d’atomes)
L’économie d’atomes d’une réaction est la masse molaire du produit voulu divisée par la somme des masses molaires de tous les réactifs de l’équation équilibrée, exprimée en pourcentage.
Proposition 31.3 (Économie d’atomes par classe de réactions)
Les additions et les réarrangements ont une économie d’atomes de 100 % ; les substitutions et les éliminations, moins.
Démonstration. Dans une addition, , ou un réarrangement, , l’unique produit contient tous les atomes des réactifs, si bien que sa masse molaire est égale à la somme des leurs. Une substitution, , ou une élimination, , produit un second produit qui emporte de la masse. ∎
Définition 31.4 (Facteur E)
Le facteur E d’un procédé est la masse de déchets par masse de produit. Dans le facteur E complet, toutes les entrées qui ne finissent pas dans le produit comptent comme déchets, solvants et eau compris ; le facteur E simple exclut les solvants et l’eau.
Définition 31.5 (Intensité massique du procédé)
L’intensité massique du procédé (PMI) est la masse totale des matières introduites dans un procédé (réactifs, auxiliaires, solvants, eau) par masse de produit.
Proposition 31.6 (PMI et facteur E)
Pour un même périmètre, , avec le facteur E complet.
Démonstration. Par conservation de la masse, tout ce qui entre ressort soit comme produit, soit comme déchet : . La division par donne . ∎
Définition 31.7 (Efficacité massique de réaction)
L’efficacité massique de réaction (RME) d’une réaction est la masse de produit obtenue divisée par la masse totale des réactifs utilisés.
Proposition 31.8 (RME, rendement et économie d’atomes)
, où le facteur stœchiométrique est la masse de réactifs utilisés divisée par la masse qu’exige l’équation équilibrée.
Démonstration. Pour une mole de produit attendue, l’équation exige une masse de réactifs et l’essai en utilise ; il donne de produit. En divisant : . ∎
Méthode 31.9 (Calculer les indicateurs d’une voie)
- Écrire l’équation équilibrée de chaque étape et calculer l’économie d’atomes de la voie à partir de tous les réactifs qui y entrent.
- À partir du dossier de lot, additionner les masses de tout ce qui est chargé (réactifs, auxiliaires, solvants, eau, matières du traitement) : PMI = total entré / produit.
- ; soustraire les flux récupérés et réutilisés s’ils sont à l’intérieur du périmètre, et le préciser.
- RME pour chaque étape : produit / réactifs, pour trouver où la matière se perd (faible rendement, excès de réactif ou mauvaise économie d’atomes).
31.2 Solvants et énergie
Les solvants représentent en général la plus grande part de la masse d’un procédé de chimie fine ou pharmaceutique. Les guides de choix des solvants les classent selon des critères de sécurité, de santé et d’environnement : l’eau, l’éthanol, l’acétate d’éthyle, le 2-méthyltétrahydrofurane et l’anisole sont recommandés ; le dichlorométhane, le chloroforme, le benzène, l’hexane, le diméthylformamide et le 1,4-dioxane sont à éviter ou interdits. L’eau, le dioxyde de carbone supercritique (qui dissout les composés apolaires et ne laisse aucun résidu quand on relâche la pression) et les réactions sans solvant suppriment le problème à la source.
Méthode 31.10 (Utiliser un guide de choix des solvants)
- Lister ce que le solvant doit faire : dissoudre les réactifs, résister aux réactifs, bouillir à une température utilisable, se séparer de l’eau lors du traitement.
- Choisir d’abord dans la classe recommandée ; vérifier ses mentions de danger.
- Si un solvant problématique est nécessaire, chercher un solvant recommandé de même fonction (le 2-méthyltétrahydrofurane à la place du dichlorométhane ou du THF dans les extractions, l’acétate d’éthyle et l’heptane à la place de l’hexane en chromatographie).
- Prévoir sa récupération par distillation, et compter ce qui est perdu dans le facteur E.
Définition 31.11 (Intensification des procédés)
L’intensification des procédés est la reconception des équipements et des conditions opératoires pour rendre un procédé beaucoup plus petit, plus sûr ou plus efficace : réacteurs à flux continu de faible volume et de grande surface d’échange thermique, distillation réactive, chauffage par micro-ondes.
Dans un réacteur à flux continu, seul un faible volume d’un intermédiaire dangereux existe à chaque instant, et la chaleur est évacuée bien plus vite que dans une grande cuve en discontinu ; des réactions qui s’emballeraient dans une cuve peuvent être menées à plus haute température et à plus forte concentration. Les catalyseurs remplacent les réactifs stœchiométriques, ce qui économise à la fois le réactif et le déchet qu’il devient : l’acylation de Friedel–Crafts de l’ancienne voie de l’ibuprofène utilisait le chlorure d’aluminium en quantité stœchiométrique, détruit lors du traitement ; la nouvelle utilise le fluorure d’hydrogène comme catalyseur et comme solvant, récupéré et réutilisé.
31.3 Raisonner en cycle de vie
Définition 31.12 (Analyse du cycle de vie)
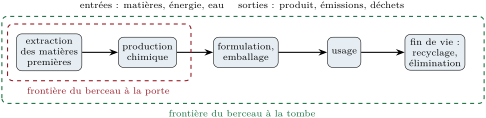
Une analyse du cycle de vie (ACV) évalue les impacts environnementaux d’un produit sur toute sa vie, de l’extraction des matières premières à l’élimination. Elle s’exprime par unité fonctionnelle, le service rendu (par exemple, un lavage d’une charge de linge), à l’intérieur d’une frontière du système qui précise les procédés inclus. Une évaluation du berceau à la porte s’arrête quand le produit quitte l’usine.
Définition 31.13 (Empreinte carbone)
L’empreinte carbone d’un produit est son émission de gaz à effet de serre sur son cycle de vie, exprimée en masse de dioxyde de carbone ayant le même effet de réchauffement.
Méthode 31.14 (Mettre en place une ACV comparative)
- Énoncer l’objectif et l’unité fonctionnelle : comparer ce qui rend le même service, non la même masse.
- Tracer la même frontière du système pour les deux options.
- Inventorier les entrées et les sorties de chaque procédé situé à l’intérieur, avec les sources et les dates des données.
- Convertir en catégories d’impact, puis chercher les compromis (moins de carbone mais plus d’eau) et tester la sensibilité de la conclusion aux données.
31.4 Grands procédés et leur amélioration
Proposition 31.15 (Le dioxyde de carbone de l’ammoniac)
Fabriquer l’ammoniac avec du dihydrogène issu du vaporeformage du méthane libère, du seul fait de la matière première, mole de par mole de : environ de par tonne d’ammoniac.
Démonstration. Le vaporeformage suivi de la réaction du gaz à l’eau s’écrit globalement . La synthèse s’écrit : deux moles d’ammoniac exigent trois moles de dihydrogène, soit mole de méthane et mole de ; par mole d’ammoniac, . Une tonne d’ammoniac () représente , ce qui donne de . La combustion du méthane qui fournit la chaleur du vaporeformage en ajoute davantage. ∎
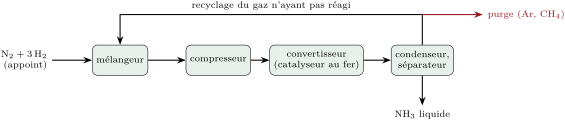
Les usines d’ammoniac, qui produisent environ 150 millions de tonnes d’azote par an, comptent parmi les plus grandes sources ponctuelles de dioxyde de carbone industriel ; le dihydrogène issu de l’électrolyse alimentée par une électricité bas carbone, ou le captage du carbone au reformeur, sont les voies pour la réduire. La boucle de synthèse de l’ammoniac elle-même, avec sa faible conversion par passage, le recyclage du gaz qui n’a pas réagi et la purge de l’argon et du méthane qui s’accumuleraient sinon, est déjà efficace.
D’autres grands procédés illustrent les mêmes leçons. Le procédé de contact de l’acide sulfurique est si exothermique qu’une usine moderne exporte de la vapeur et de l’électricité. L’oxyde d’éthylène fut d’abord fabriqué via la chlorhydrine de l’éthylène, avec du chlorure de calcium comme déchet ; l’oxydation directe de l’éthylène par le dioxygène sur argent, une addition d’économie d’atomes de 100 %, l’a remplacé, au prix d’un peu d’éthylène brûlé en dioxyde de carbone. L’oxyde de propylène est aujourd’hui aussi fabriqué avec le peroxyde d’hydrogène sur un catalyseur zéolithique au titane, avec l’eau pour seul sous-produit. L’acide adipique, fabriqué en oxydant le cyclohexanol et la cyclohexanone par l’acide nitrique, libère du protoxyde d’azote, puissant gaz à effet de serre, que les usines détruisent aujourd’hui par voie catalytique.
31.5 Matières premières renouvelables et biocatalyse
Définition 31.16 (Matières premières renouvelables)
Une matière première renouvelable est une matière première qui se reconstitue à l’échelle de temps humaine, comme la biomasse végétale. Une molécule plateforme est un composé simple qui en est tiré en grandes quantités et converti en de nombreux produits : éthanol, acide lactique, acide succinique, glycérol, acide lévulinique, furfural, 5-(hydroxyméthyl)furfural.
Définition 31.17 (Biocatalyse)
La biocatalyse est l’utilisation d’enzymes, isolées ou dans des cellules, comme catalyseurs de transformations chimiques.
Les enzymes agissent dans l’eau près de la température ambiante avec une sélectivité remarquable, et l’évolution dirigée les adapte aujourd’hui à des substrats non naturels : une transaminase obtenue par évolution à cette fin a remplacé une hydrogénation asymétrique catalysée par le rhodium dans la fabrication de la sitagliptine, un antidiabétique, et des cétoréductases produisent de nombreux alcools chiraux. Le dioxyde de carbone est lui-même une matière première : on en tire l’urée, avec l’ammoniac, et le méthanol, avec le dihydrogène. Le poly(téréphtalate d’éthylène) peut être dépolymérisé par glycolyse ou méthanolyse jusqu’à ses monomères, ou par des enzymes modifiées, puis repolymérisé.
Au laboratoire — Remplacer le dichlorométhane lors d’un traitement
Un produit qu’on extrayait de l’eau par le dichlorométhane est extrait plutôt par le 2-méthyltétrahydrofurane : il est issu de la biomasse, se sépare nettement de l’eau (il n’y est que partiellement miscible), et forme la phase supérieure, non la phase inférieure, ce qui change l’ordre des opérations à l’ampoule à décanter. Les phases organiques sont séchées, le solvant est distillé sous pression réduite et recueilli pour être réutilisé.
Sécurité


Oxyde d’éthylène : gaz extrêmement inflammable sous pression, toxique par inhalation, peut provoquer le cancer et des anomalies génétiques ; il n’existe que dans des installations industrielles closes et des unités de stérilisation. Le dichlorométhane est susceptible de provoquer le cancer, et le 2-méthyltétrahydrofurane est inflammable et corrosif pour les yeux : un solvant plus vert n’est pas un solvant inoffensif.
Histoire des sciences — Douze principes et un nombre
Paul Anastas et John Warner publièrent les douze principes de la chimie verte en 1998. Roger Sheldon introduisit le facteur E en 1992, en observant que les industries de la chimie fine et de la pharmacie, bien que petites en tonnage, produisaient beaucoup plus de déchets par kilogramme de produit que la chimie lourde. Le procédé de l’ibuprofène en trois étapes, lancé en 1992, devint l’un des premiers exemples de cette nouvelle approche.
31.6 Exercices
Exercice 31.1 ★
Calculer l’économie d’atomes de la réaction de Diels–Alder du butadiène avec l’éthène, de l’estérification de l’acide acétique par l’éthanol, et de la réaction de Wittig du benzaldéhyde avec (qui donne le styrène et l’oxyde de triphénylphosphine).
Solution
Solution de Exercice 31.1.
Diels–Alder : 100 % (une addition). Estérification : %. Wittig : %, l’oxyde de triphénylphosphine emportant l’essentiel de la masse.
Exercice 31.2 ★
Un lot utilise 120 kg de matières (réactifs, solvants et eau) et donne 8.0 kg de produit. Calculer la PMI et le facteur E complet.
Solution
Solution de Exercice 31.2.
; .
Exercice 31.3 ★
Choisir une unité fonctionnelle pour comparer deux lessives, et dire pourquoi « un kilogramme de poudre » serait un mauvais choix.
Solution
Solution de Exercice 31.3.
Un lavage d’une charge normalisée à une température et avec un résultat de lavage donnés. Les lessives se dosent différemment : une poudre concentrée en exige moins par lavage, si bien que des masses égales ne rendent pas le même service.
Exercice 31.4 ★
Proposer des remplaçants plus verts du dichlorométhane dans une extraction, de l’hexane en chromatographie et du DMF dans un couplage amide.
Solution
Solution de Exercice 31.4.
Le 2-méthyltétrahydrofurane ou l’acétate d’éthyle à la place du dichlorométhane ; l’heptane (avec l’acétate d’éthyle) à la place de l’hexane ; pour le DMF, l’acétate d’éthyle, le 2-méthyltétrahydrofurane ou le carbonate de diméthyle, ou un couplage dans l’eau avec des tensioactifs, selon les réactifs.
Exercice 31.5 ★★
Une estérification de 60.0 g d’acide acétique par 92.0 g d’éthanol (le double de la quantité stœchiométrique) donne 70.4 g d’acétate d’éthyle. Calculer le rendement, l’économie d’atomes, le facteur stœchiométrique et la RME, et vérifier la relation qui les lie.
Solution
Solution de Exercice 31.5.
1.000 mol d’acide ; 0.800 mol d’ester () : rendement de 80 %. AE 83.0 %. SF . ; .
Exercice 31.6 ★★
Calculer les économies d’atomes des voies par la chlorhydrine et par oxydation directe vers l’oxyde d’éthylène, et la masse de chlorure de calcium produite par tonne d’oxyde d’éthylène par la première.
Solution
Solution de Exercice 31.6.
Chlorhydrine : % ; oxydation directe : 100 %. Une mole de par mole d’oxyde d’éthylène : par tonne.
Exercice 31.7 ★★
Vérifier la quantité de par tonne d’ammoniac donnée dans le chapitre, et calculer le par tonne de dihydrogène produit par vaporeformage.
Solution
Solution de Exercice 31.7.
de par tonne d’ammoniac. Pour le dihydrogène, : mole par mole, de par tonne de dihydrogène.
Exercice 31.8 ★★
Calculer l’énergie électrique minimale, en kWh, pour produire un kilogramme de dihydrogène par électrolyse de l’eau liquide à , à partir de , et l’énergie déduite de .
Solution
Solution de Exercice 31.8.
Un kilogramme représente . À partir de : . À partir de : (la différence est de la chaleur que le milieu extérieur peut fournir).
Exercice 31.9 ★★
Si une mole de se forme par mole d’acide adipique () et si le potentiel de réchauffement global de vaut 273 (données de l’exercice), calculer le et l’équivalent par tonne d’acide adipique sans traitement.
Solution
Solution de Exercice 31.9.
de , ; d’équivalent par tonne d’acide adipique.
Exercice 31.10 ★★★
Montrer que, pour une suite d’étapes, la RME globale n’est pas le produit des RME des étapes lorsque les réactifs en excès sont recyclés, et expliquer comment le recyclage modifie le facteur E.
Solution
Solution de Exercice 31.10.
La RME d’une étape compte le réactif en excès comme consommé ; si l’excès est récupéré et réintroduit, seule la part réellement perdue est consommée, et l’efficacité massique globale est supérieure au produit des valeurs des étapes. Dans le facteur E, le flux recyclé n’est pas un déchet, à condition que le recyclage soit à l’intérieur du périmètre ; il faut alors compter son énergie et ses pertes.
Exercice 31.11 ★★★
Une amélioration du procédé réduit le solvant d’une étape de 20 L à 5 L par kilogramme de produit (masse volumique du solvant , 90 % récupérés par distillation avant et après ; données de l’exercice). Calculer la variation du facteur E complet.
Solution
Solution de Exercice 31.11.
Avant : de solvant, dont 10 % perdus : de déchets. Après : , dont perdus. Le facteur E complet diminue de 1.2 kg par kilogramme de produit (et l’énergie de distillation de trois quarts).
Exercice 31.12 ★★★
Une voie biosourcée vers un monomère a une empreinte carbone plus faible mais exige plus de terres et d’eau que la voie pétrochimique. Comment une ACV comparative présenterait-elle ce résultat, et de quoi aurait-on besoin pour trancher ?
Solution
Solution de Exercice 31.12.
Par unité fonctionnelle et avec le même périmètre, elle présenterait séparément chaque catégorie d’impact (climat, usage des sols, consommation d’eau…) plutôt qu’un score unique. Une décision exige les poids attribués à ces catégories, la rareté locale de l’eau et des terres, l’incertitude des données, et de savoir si la matière première biosourcée entre en concurrence avec l’alimentation.
31.7 Problème : l’ibuprofène, six étapes ou trois ?
Problème 31.1
Problème du week-end — l’ibuprofène, six étapes ou trois : les économies d’atomes des deux voies, leurs facteurs E, les catalyseurs qui font la différence, et les déchets évités en un an
Données du problème, par tonne d’ibuprofène. Voie en trois étapes : 0.71 t d’isobutylbenzène, 0.55 t d’anhydride acétique, 0.010 t de dihydrogène, 0.14 t de monoxyde de carbone, 0.05 t de pertes de solvant et de catalyseur ; 0.31 t d’acide acétique récupéré et vendu. Voie en six étapes : 2.0 t de réactifs et 1.5 t de solvants et d’auxiliaires non récupérés. Une usine produit 3000 t d’ibuprofène par an.
Partie I — L’économie d’atomes.
- Écrire les trois étapes de la voie catalytique.
- Écrire son équation globale.
- Calculer les masses molaires en jeu et l’économie d’atomes.
- Lister les réactifs de la voie en six étapes (acylation de Friedel–Crafts, condensation de Darzens avec le chloroacétate d’éthyle et l’éthanolate de sodium, hydrolyse et décarboxylation, formation de l’oxime, déshydratation en nitrile, hydrolyse).
- Calculer son économie d’atomes à partir de la somme de leurs masses molaires (avec deux molécules d’eau).
- Quels sous-produits quittent l’ancienne voie ?
Partie II — Facteurs E.
- Calculer la masse introduite dans la nouvelle voie par tonne de produit.
- Calculer sa PMI et son facteur E complet, l’acide acétique étant compté comme déchet.
- Calculer le facteur E si l’acide acétique récupéré est compté comme produit.
- Calculer la PMI et le facteur E de l’ancienne voie.
- Pourquoi le facteur E réel est-il supérieur à ?
- Quels principes parmi les douze ces différences illustrent-elles ?
Partie III — Les catalyseurs.
- Que remplace le fluorure d’hydrogène dans l’acylation, et pourquoi est-ce important ?
- Qu’est-ce qui catalyse l’hydrogénation de la cétone en alcool ?
- Qu’est-ce qui catalyse la carbonylation de l’alcool, et de quel chapitre relève cette chimie ?
- Pourquoi l’acide acétique est-il un sous-produit dans les deux voies ?
- Quels dangers la nouvelle voie apporte-t-elle, et comment les maîtrise-t-on ?
- Pourquoi moins d’étapes signifie-t-il aussi moins d’énergie ?
Partie IV — Une année.
- Calculer les déchets de l’ancienne voie pour la production annuelle de l’usine.
- Calculer ceux de la nouvelle voie (acide acétique vendu).
- Calculer les déchets évités par an.
- Un facteur E plus faible signifie-t-il toujours un impact environnemental plus faible ?
- Qu’apporterait une analyse du cycle de vie ?
- Énoncer le résultat : l’économie d’atomes de la voie en trois étapes.
Solution
Solution de Problème 31.1.
1. (HF) ; (nickel de Raney) ; (palladium).
2. .
3. de réactifs ; ibuprofène : AE %.
4. Isobutylbenzène, anhydride acétique, chloroacétate d’éthyle, éthanolate de sodium, acide aqueux (), hydroxylamine et eau.
5. : AE %.
6. Acide acétique, chlorure de sodium, éthanol, dioxyde de carbone, eau, ammoniac (sous forme de sel d’ammonium), et sels d’aluminium issus du chlorure d’aluminium stœchiométrique.
7. .
8. PMI 1.46 ; .
9. .
10. PMI ; .
11. Les rendements inférieurs à 100 %, les excès de réactifs, les pertes de solvant et de catalyseur, et les matières du traitement ajoutent tous des déchets que l’économie d’atomes ignore.
12. Prévenir les déchets, maximiser l’économie d’atomes, utiliser des catalyseurs plutôt que des réactifs stœchiométriques, éviter les dérivés et les étapes inutiles, économiser l’énergie.
13. Le chlorure d’aluminium stœchiométrique, hydrolysé en déchets d’aluminium lors du traitement ; le fluorure d’hydrogène est à la fois catalyseur et solvant, et il est récupéré et réutilisé.
14. Le nickel de Raney (un catalyseur d’hydrogénation hétérogène).
15. Un complexe phosphine du palladium : la chimie de carbonylation du Chapitre 21.
16. L’anhydride acétique transfère un groupe acétyle ; l’autre moitié de la molécule part sous forme d’acide acétique.
17. Le fluorure d’hydrogène est très toxique et corrosif, le monoxyde de carbone toxique et inflammable : équipements clos en matériaux résistants, détecteurs et opérateurs formés.
18. Chaque étape ajoute chauffages, refroidissements, séparations et récupération de solvants ; trois étapes en exigent moins.
19. par an.
20. par an.
21. Environ de déchets évités chaque année.
22. Non : la nature des déchets compte (une tonne d’eau salée n’est pas une tonne d’un composé toxique persistant), de même que l’énergie, les émissions et les dangers des réactifs.
23. Les impacts de la fabrication des réactifs et de l’énergie en amont, des émissions dans l’air et dans l’eau, et de l’utilisation et de l’élimination du produit, par unité fonctionnelle, dans plusieurs catégories d’impact.
24. La voie catalytique en trois étapes a une économie d’atomes d’environ 77 % (40 % pour la voie en six étapes).